
De klant
Tokyo Electron Ltd (TEL) is momenteel de op één na grootste leverancier van productieapparatuur voor de halfgeleiderindustrie en verkoopt ultramoderne apparatuur aan de belangrijkste chipfabrikanten wereldwijd. Als onderdeel van een gezamenlijke ontwikkelingsovereenkomst met een Europees R&D-centrum ontwikkelen TEL-engineers een nieuw high-k halfgeleiderproces rond de TELFORMULA verticale mini-batchoven van het bedrijf, waarbij gebruik wordt gemaakt van 12-inch silicon wafers. Het experimentele proces werd getest in Japan en overgebracht naar de machine op de locatie van de klant—één van de weinige vergelijkbare tools wereldwijd.
De uitdaging
Na aanvankelijk succes begon het product van de tool van de klant een gebrekkige herhaalbaarheid van de dikte te vertonen. Dit werd geweten aan varianties tussen tools onderling en aangepakt door het proces bij te sturen. Toen dit het probleem niet volledig oploste, werd er een specialist uit Japan ingevlogen om te helpen de oorzaak te vinden. Hoewel hij enkele kleine problemen kon verhelpen, bleef het dikteprobleem onopgelost. Achttien maanden na installatie was de tool nog steeds onbetrouwbaar.
De oplossing
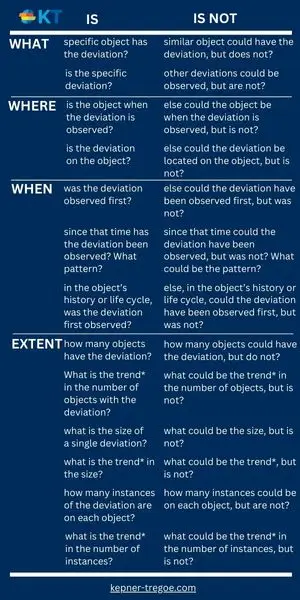
Op dat moment werden TEL-productiespecialisten in Europa getraind in KT Problem Solving & Decision Making als onderdeel van een wereldwijd initiatief om de klantenondersteuning te verbeteren. Na de training erkende Dr. Darren Hill de TELFORMULA-kwestie als een goede toepassing voor de KT-processen. Met behulp van KT Probleemanalyse stelde hij een initiële probleemomschrijving op en specificeerde hij het probleem door te vragen naar het wat, waar, wanneer en de omvang van de variatie. Hierbij gebruikte hij de tool op de locatie van de klant als de WEL (wat is, waar is, enz.) en de moeder-tool in Japan als de NIET. Een cruciaal onderscheid identificeerde een probleem in het drukregelsysteem als de oorzaak van de diktevariatie.
Vervolgens startte hij een tweede Probleemanalyse om de oorzaak van de oorzaak te achterhalen door het probleem met het drukregelsysteem te analyseren. Dit leidde tot aanvullende tests en gegevensverzameling in zowel Europa als Japan. De systematische logica van het rationele proces bracht twee verschillende problemen aan het licht bij de moeder-tool in Japan die de afwijking hadden veroorzaakt; er werd bewezen dat de tool van de klant volledig correct functioneerde. Er werd een nieuwe BKM (best known method) uitgevaardigd voor het proces en het probleem is niet meer teruggekeerd.
Resultaten
Door gebruik te maken van het rationele proces van KT werd een 18 maanden oud probleem in twee maanden opgelost, werd het volledige vertrouwen in de ultramoderne tool hersteld en werd de relatie tussen TEL en de klant versterkt. Tegenwoordig wordt deze Probleemanalyse gebruikt in de opleiding van engineers en wordt het toegeschreven aan het openen van nieuwe wereldwijde communicatielijnen.
Gedurende dezelfde periode in het R&D-lab werden aanhoudende problemen met de tool van een concurrent nooit opgelost en werd de tool door de concurrent opgegeven. Wanneer de nieuwe technologie van de klant uiteindelijk wordt geadopteerd, is TEL klaar om meer nieuwe tools te leveren—elk met een prijskaartje van meerdere miljoenen dollars.
Samenvatting van Kepner-Tregoe Probleemanalyse
Beschrijf het probleem
Omschrijf het probleem. Wat vertoont de afwijking? Wat is de afwijking? Wat zien, horen, voelen, proeven of ruiken we dat ons vertelt dat er een afwijking is?
Specificeer het probleem
Identificeer mogelijke oorzaken
Gebruik kennis en ervaring om mogelijke oorzaakverklaringen te ontwikkelen (het is vaak nuttig om eerst onderscheidende kenmerken en veranderingen te onderzoeken)
Gebruik onderscheidende kenmerken en veranderingen om mogelijke oorzaakverklaringen te ontwikkelen (niet nodig voor ‘Omvang’)
Evalueer mogelijke oorzaken
Toets mogelijke oorzaken aan de WEL- en NIET-specificatie (noteer ‘Alleen als’-voorwaarden)
Bepaal de meest waarschijnlijke oorzaak
Bevestig de werkelijke oorzaak
In deze laatste fase verifiëren we onze aannames, observeren we en experimenteren we. Deze fase draait om het kiezen van de veiligste, eenvoudigste, snelste en goedkoopste manier om de werkelijke oorzaak te bewijzen. In veel gevallen houdt dit simpelweg in dat er een oplossing wordt uitgeprobeerd en gemonitord.